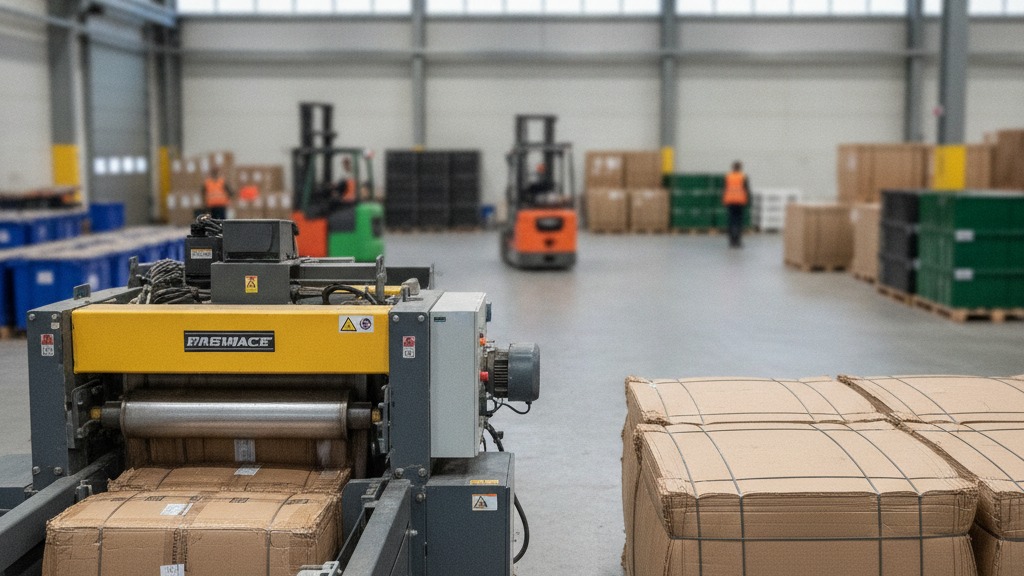
Choisir une presse à balles carton exige d’évaluer précisément le gisement de déchets de votre entreprise, l’espace disponible au sol et vos contraintes logistiques. La sélection du bon équipement repose sur le dimensionnement de la chambre de compactage en fonction du volume quotidien généré et du format de vos emballages. Une entreprise produisant des volumes modérés privilégiera un équipement compact à chargement manuel, tandis qu’une forte production nécessitera un système automatisé à haut rendement. Ce choix stratégique permet d’optimiser l’espace de stockage interne et de structurer le conditionnement pour transformer un déchet encombrant en une ressource standardisée, prête à être rachetée par les filières de recyclage.
Cette démarche d’équipement s’inscrit directement dans la mise en conformité avec les obligations réglementaires de tri à la source et de valorisation de certaines fractions recyclables, dont le papier-carton, comme établi par la législation en vigueur. À l’état brut, les Déchets d’Emballages Industriels et Commerciaux (DEIC) génèrent des coûts logistiques exorbitants à cause du vide transporté. L’intégration d’une machine de compactage divise drastiquement le volume de ces rebuts, ce qui se traduit par un gain de place en entrepôt, une réduction immédiate des rotations de bennes et une baisse drastique des coûts d’enlèvement.
Ce guide d’achat technique et financier a pour objectif de vous aider à cibler la technologie la plus rentable pour vos opérations. Selon la configuration de vos locaux, l’arbitrage se fera entre une presse à balles verticale, idéale pour les espaces restreints et les gisements dispersés, et une presse à balles horizontale, conçue pour absorber des flux massifs et continus. En alignant les caractéristiques de l’équipement sur vos processus internes, vous maximiserez la densité de vos balles et sécuriserez la meilleure rentabilité possible pour la valorisation de votre carton. Pour approfondir ce choix stratégique, vous pouvez consulter notre comparatif détaillé de presse à balles verticale vs horizontale afin d’optimiser la gestion globale de vos flux.
Presse à balles verticale ou horizontale : quel modèle choisir ?
Le choix de la technologie de compactage dépend strictement du volume de déchets généré et de l’espace disponible au sein de l’infrastructure. Une presse à balles verticale se révèle idéale pour les gisements inférieurs à 50 tonnes par an et les espaces réduits, nécessitant généralement un chargement manuel adapté aux petites et moyennes structures. À l’inverse, une presse à balles horizontale garantit une automatisation poussée et absorbe de forts volumes pour les sites industriels et logistiques nécessitant un fonctionnement en continu. Le respect des obligations réglementaires en matière de gestion des déchets impose désormais une gestion rigoureuse de ces matières, sous peine de sanctions financières sévères déjà en vigueur, pouvant atteindre 750 000 € d’amende pour les personnes morales en cas de non-conformité majeure.
Pour arbitrer efficacement entre ces deux solutions de compactage du carton, il convient d’appliquer une méthode de calcul du retour sur investissement (ROI). Cette approche financière consiste à évaluer les coûts opérationnels (location, maintenance, consommation électrique, consommables de cerclage) face aux économies réalisées sur les rotations de bennes et aux revenus générés par la revente des Déchets d’emballages professionnels (DEIC) aux papetiers.
| Enjeu technique | Presse à balles verticale | Presse à balles horizontale |
|---|---|---|
| Volume de traitement | Idéale pour les gisements inférieurs à 50 tonnes par an | Conçue pour les très forts volumes (plus de 50 t/an) |
| Emprise spatiale | Encombrement au sol très faible (1 à 3 m²) | Emprise au sol majeure nécessitant une zone dédiée |
| Mode d’alimentation | Chargement manuel par l’opérateur | Alimentation automatisée (convoyeur, lève-conteneur) |
| Typologie de site | Commerces de détail, supermarchés, PME | Centres logistiques, grandes usines de production |
Dimensionnement et force de compactage selon le gisement
L’acquisition d’un équipement de tri performant requiert au préalable une évaluation du tonnage mensuel de carton ondulé et plat produit par le site. Cette analyse quantitative précise permet de définir la force de pression hydraulique adéquate, laquelle varie généralement de 3 à 60 tonnes pour les modèles verticaux, et dépasse allègrement les 100 tonnes pour les machineries horizontales. La puissance de compression appliquée sur la matière détermine directement la densité finale du bloc et, par conséquent, le poids des balles générées (de 50 kg à plus de 500 kg).
Cette donnée massique s’avère fondamentale pour assurer une parfaite adéquation avec les filières de reprise. La grande majorité des recycleurs exigent la livraison de balles à haute densité (généralement autour de 400 à 500 kg au format « usine ») pour optimiser le chargement des camions de transport et offrir les meilleurs tarifs de rachat. Un équipement sous-dimensionné entraînerait la production de balles trop légères, ce qui dégraderait la rentabilité logistique et réduirait à néant les bénéfices tirés de la valorisation matière.
Contraintes d’emprise au sol et de sécurité opérationnelle
Au-delà de la capacité de traitement brute, l’intégration physique de la machine dans l’entreprôt soulève des défis d’aménagement incontournables. L’installation d’un modèle vertical exige une vérification minutieuse de la hauteur sous plafond, le vérin hydraulique nécessitant un dégagement vertical important lors de sa course maximale. L’opérateur effectuant un travail de manutention régulier, l’accès au chargement et les cycles de cerclage manuels doivent être parfaitement ergonomiques pour prévenir l’apparition de troubles musculo-squelettiques (TMS).
Le déploiement d’une structure horizontale implique quant à lui des contraintes spatiales différentes, nécessitant de revoir les flux de circulation des engins de manutention autour de la trémie d’alimentation. Quel que soit le système privilégié, le matériel doit impérativement garantir une stricte conformité aux normes de sécurité des opérateurs et aux directives machines européennes en vigueur (telles que la norme EN 16500 pour les presses verticales). La présence de doubles capteurs sur les portes, d’arrêts d’urgence accessibles et de systèmes empêchant tout contact avec la chambre de compression garantit une sécurité opérationnelle maximale lors du processus de mise en balles.
Analyse économique : achat, location et retour sur investissement
L’acquisition d’une presse à balles transforme la gestion des déchets d’un centre de coûts logistiques en un véritable centre de profits, grâce à la revente des matériaux compactés et à la diminution drastique des frais de collecte. L’arbitrage financier entre un investissement en capital (CAPEX) et des dépenses d’exploitation (OPEX) détermine la stratégie d’équipement de l’entreprise. L’achat neuf constitue un investissement pérenne qui s’amortit généralement sur une durée de trois à cinq ans, maximisant la rentabilité à long terme pour les sites industriels. À l’inverse, l’acquisition d’un matériel reconditionné permet de réduire le ticket d’entrée initial tout en bénéficiant de performances mécaniques éprouvées. Pour les structures cherchant à préserver leur trésorerie, la location financière représente une alternative stratégique majeure. Ce modèle OPEX lisse les coûts sur plusieurs mois, inclut souvent les contrats de maintenance préventive et permet de faire évoluer le parc machine en fonction de la croissance des volumes traités.
Quel que soit le mode de financement retenu, l’objectif demeure l’optimisation du modèle de revalorisation des balles de carton auprès des récupérateurs. Les recycleurs rachètent ces matières premières secondaires à un cours indexé sur les indices du marché, conditionnant leurs tarifs à la pureté du gisement et au respect strict du tri à la source. Cette démarche s’inscrit pleinement dans le cadre réglementaire : l’absence de tri et de traçabilité, notamment documentée via le registre de suivi des déchets, expose l’entreprise à des sanctions financières sévères déjà en vigueur, pouvant atteindre 750 000 € d’amende pour les personnes morales en cas de non-conformité majeure. La valorisation de la matière devient alors autant une exigence de conformité qu’une opportunité économique décisive.
| Type de configuration | Profil d’investissement (CAPEX / OPEX) | Impact sur la revalorisation économique |
|---|---|---|
| Presse à balles verticale | Investissement modéré ou location financière facilitée | Rentabilité rapide, idéale pour générer des balles de 50 à 500 kg |
| Presse à balles horizontale | CAPEX élevé (achat neuf) ou matériel reconditionné | Maximisation des revenus grâce aux balles format usine (jusqu’à 1 tonne) |
Calcul du ROI et gain sur la chaîne logistique
La méthode de calcul du retour sur investissement (ROI) s’appuie sur deux leviers fondamentaux : la réduction du nombre de rotations de bennes et les économies sur le transport, cumulées aux revenus générés par la vente de balles homogènes à haute densité. En densifiant le carton, le volume des rebuts est réduit dans un ratio critique. Par conséquent, les frais d’enlèvement facturés au passage par les prestataires de collecte s’effondrent, car le transport du vide est définitivement éliminé. La méthode de calcul du ROI selon la revalorisation des DEIC (Déchets d’Emballages Industriels et Commerciaux) intègre systématiquement le différentiel entre l’ancienne facture globale de gestion en vrac et le nouveau coût d’exploitation, déduction faite du produit de la revente de la matière première secondaire.
Les revenus générés par la vente de balles homogènes à haute densité dépendent directement des spécifications techniques de la machine, et plus particulièrement de sa force de compactage en tonnes. Une compression optimale, obligatoirement associée à des liaisons et cerclage des balles robustes (généralement en fil d’acier recuit ou lien textile haute résistance), garantit des dimensions palettisables qui intéressent sans intermédiaire les papeteries. Pour établir un prévisionnel financier fiable, l’évaluation du retour sur investissement se décompose selon les axes suivants :
- L’évaluation des coûts logistiques évités : suppression des loyers de bennes ouvertes et effondrement des taxes d’enlèvement liées au transport.
- Le chiffrage du temps opérateur regagné : élimination des tâches chronophages de pliage ou d’écrasement manuel des emballages volumineux.
- L’estimation des recettes directes : application du tarif de rachat à la tonne, qui culmine lorsque le standard industriel de la balle « mill-size » est rigoureusement atteint par le site producteur.
L’impact de l’hygrométrie du gisement sur l’usure hydraulique et la décote papetière
La majorité des critères de sélection se concentrent exclusivement sur le volume annuel généré et l’emprise au sol de la machine, omettant systématiquement les caractéristiques physiques intrinsèques du gisement à traiter. Les guides classiques ignorent l’impact dévastateur de l’hygrométrie et de la typologie des cannelures sur le cycle de compression. Un carton stocké dans une zone soumise aux variations climatiques ou à une forte humidité modifie radicalement son comportement mécanique sous pression. Cette altération silencieuse fausse les calculs théoriques de rendement, car un matériau chargé en eau ou à cannelure renforcée exige une force de pénétration bien supérieure pour atteindre le point de rupture de ses fibres cellulosiques. Les acquéreurs investissent alors aveuglément dans des équipements sous-dimensionnés au niveau du vérin hydraulique, pensant répondre à un simple besoin de réduction spatiale, sans anticiper la fatigue prématurée des pompes confrontées à une résistance matérielle non anticipée dans les brochures.
L’intégration de capteurs de pression différentielle couplés à une analyse du taux d’humidité ambiant représente la véritable frontière technologique pour sécuriser la valeur de rachat des fibres recyclées. Lorsqu’une balle intègre des cartons affichant une humidité supérieure à dix pour cent, sa densité artificielle masque une dégradation rapide de la cellulose qui s’opère au cœur même du bloc compacté par un phénomène de macération. Les papetiers appliquent des décotes tarifaires drastiques dès la réception de ces lots altérés, détruisant instantanément la rentabilité du modèle économique initialement projeté par l’entreprise. Anticiper cette contrainte exige de sélectionner une presse dotée d’automates programmables capables d’ajuster dynamiquement la course du plateau presseur en fonction de l’élasticité réelle du lot introduit dans la trémie. Cette approche prédictive préserve la mécanique de l’installation tout en garantissant la production de balles conformes aux exigences de pureté, seules capables d’atteindre le grade supérieur sur le marché mondialisé.
Conformité réglementaire et traçabilité des déchets de carton
Le cadre légal impose aux entreprises productrices de déchets une gestion stricte de leurs rebuts, dictée notamment par les réglementations en vigueur qui rendent obligatoire la séparation, la collecte et la valorisation des matières recyclables dès leur point de génération. La mise en conformité exige de maîtriser le cycle de vie de chaque emballage, depuis sa mise au rebut jusqu’à sa réintroduction certifiée dans la chaîne industrielle.
Les obligations de tri à la source des déchets d’emballages professionnels (DEIC) constituent le socle incontournable de la législation environnementale pour les acteurs économiques. Tout site industriel ou commercial générant un gisement de carton ondulé significatif doit impérativement isoler cette fraction valorisable des déchets industriels banals (DIB). L’utilisation d’un équipement de compactage sur site permet d’appliquer cette contrainte de séparation immédiate, tout en assurant un taux de réduction de volume indispensable pour un stockage sécurisé et conforme aux réglementations incendie (ICPE). En conditionnant la matière brute en balles denses et homogènes, l’entreprise prépare activement l’enlèvement par les repreneurs agréés et structure une logistique inverse performante, garantissant que le carton collecté sera directement réacheminé vers les papeteries sans étape de sur-tri intermédiaire.
Outre le compactage des cartons, la gestion globale des gisements d’emballages nécessite d’organiser en amont la pré-collecte des autres matériaux. Pour structurer efficacement vos espaces de stockage et respecter l’ensemble des obligations légales, consultez le Décret 7 Flux Entreprise : Guide Matériel et Équipements de Tri à la Source, afin d’adapter vos installations logistiques à chaque typologie de déchet.
Cette organisation matérielle et opérationnelle doit s’accompagner d’une rigueur administrative absolue concernant la traçabilité des déchets. L’administration exige la tenue exhaustive et la conservation du registre de suivi des déchets pendant au moins 3 ans. Ce document officiel chronologique doit répertorier l’ensemble des flux sortants de l’installation, en précisant la nature exacte de la matière (code CED), les tonnages expédiés, ainsi que l’identité du transporteur habilité et de l’exutoire final.
| Exigence Réglementaire (Obligations de tri) | Application Opérationnelle avec Presse à Balles | Preuve Documentaire Exigée |
|---|---|---|
| Tri à la source exclusif | Isolement du carton dans un équipement dédié | Contrat de valorisation matière spécifique |
| Suivi du circuit de recyclage | Structuration d’une collecte vers un repreneur | Bordereau de Suivi des Déchets (BSD) – obligatoire pour déchets spécifiques (dangereux, amiante, etc.), facultatif pour le carton non dangereux via Trackdéchets |
| Historique de gestion conforme | Saisie de chaque enlèvement de balles compactées | Registre chronologique disponible sur site |
Ignorer ces directives de tri et de suivi documentaire expose les entreprises à des poursuites administratives et pénales particulièrement sévères, renforcées par les contrôles inopinés des inspecteurs de l’environnement (DREAL). Les manquements liés à la non-séparation des matières recyclables ou à l’absence de preuves de traçabilité entraînent des risques juridiques et sanctions financières pouvant atteindre 750 000 € d’amende pour les personnes morales. En cas de récidive, de fausse déclaration ou d’abandon de déchets, ces pénalités s’assortissent fréquemment de mises en demeure sous astreinte journalière. L’intégration d’un processus de compactage traçable sécurise ainsi la responsabilité pénale du dirigeant, transformant une contrainte légale stricte en une filière auditable, transparente et exempte de risques juridiques.