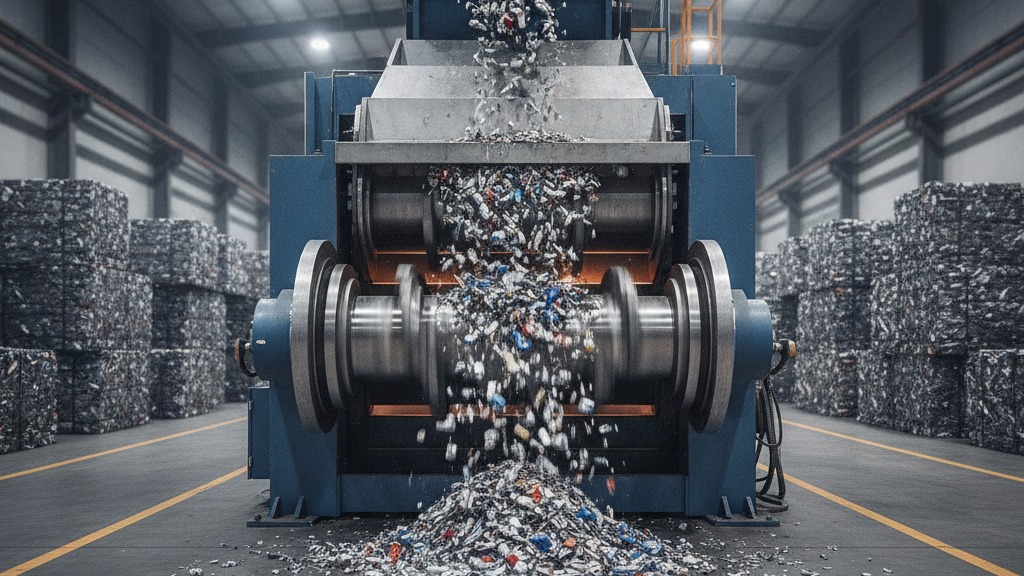
Un broyeur de canettes et métaux usagés est un équipement mécanique conçu pour déchiqueter et réduire le volume des emballages métalliques professionnels. Pilier de la catégorie des broyeurs industriels : solutions pour la réduction du volume des déchets, cette machine transforme les flux encombrants d’aluminium et d’acier en fragments denses et calibrés. Ce processus mécanique maximise la charge utile lors du transport, optimise l’espace de stockage sur site et accélère le cycle de recyclage en fonderie. En réduisant drastiquement l’encombrement de ces rebuts, les exploitants transforment une contrainte logistique majeure en un flux de matières premières secondaires hautement rentable.
Le choix d’une technologie de déchiquetage adaptée est déterminant pour garantir un retour sur investissement (ROI) optimal. L’intégration d’un broyeur deux arbres s’impose aujourd’hui comme le standard industriel pour cisailler efficacement les contenants avant l’étape de compactage d’aluminium. Cette synergie d’équipements génère des densités de matériaux valorisées à un prix premium sur le marché de la revente. Toutefois, la rentabilité de ces installations exige une sécurité opérationnelle absolue. La maintenance et le débourrage de ces systèmes requièrent l’application stricte des procédures de consignation énergétique (LOTO) pour prévenir tout risque d’accident grave lors des interventions techniques.
Au-delà des gains économiques, l’installation de ces machines répond à un impératif réglementaire B2B strict. Les sites de production doivent impérativement se conformer aux obligations légales régissant le tri à la source des métaux et des emballages industriels. Déployer une solution de broyage dédiée en interne permet de garantir la traçabilité des flux, d’éviter les sanctions pour non-conformité environnementale et de structurer une politique de valorisation des déchets pérenne et transparente.
Choix des équipements : broyeurs et compacteurs pour métaux légers
La sélection d’une machine de traitement dépend directement de la nature des flux et des objectifs opérationnels. Les technologies de déchiquetage et compactage d’aluminium et ferrailles légères transforment les déchets encombrants en balles ou en fragments denses, optimisant ainsi le stockage et le transport. Les critères de dimensionnement selon le gisement et la fréquence de collecte dictent la puissance moteur, la taille de la trémie et la résistance des couteaux de coupe. Le compactage d’aluminium exige une pression hydraulique spécifique pour annuler l’effet ressort propre à ce matériau, tandis que la conformité au tri à la source des métaux impose des équipements capables de traiter des tonnages définis sans générer de bourrages ni dégrader la valeur métallurgique de la matière.
| Type d’équipement | Application principale | Taux de réduction volumétrique estimé |
|---|---|---|
| Presse à balles verticale | Fûts, bidons, profilés légers | Jusqu’à 80 % |
| Broyeur monorotor | Copeaux métalliques fins | 50 à 60 % |
| Cisailles rotatives | Emballages, canettes, fûts | 70 à 90 % |
Broyeurs à deux arbres et cisailles pour canettes
Le broyeur deux arbres s’impose comme la solution de référence pour le traitement industriel des emballages métalliques creux. Le fonctionnement de la réduction volumétrique pour emballages métalliques repose sur des rotors contrarotatifs équipés de disques tranchants qui cisaillent et déchiquettent la matière à basse vitesse mais avec un couple extrêmement élevé. Cette action mécanique agressive détruit la structure cylindrique des canettes et évacue l’air emprisonné, ce qui maximise le rendement du compactage d’aluminium réalisé en aval. Un enjeu majeur de cette étape réside dans la gestion des polluants et la séparation des inserts non métalliques, tels que les restes de vernis, les étiquettes plastiques ou les résidus de liquides organiques. L’intégration de systèmes de criblage et de séparation par courants de Foucault derrière le rotor garantit la pureté du granulat métallique obtenu, augmentant directement son retour sur investissement auprès des fonderies. Par ailleurs, cette rigueur matérielle facilite le respect de l’obligation légale exigeant la tenue d’un registre de suivi des déchets pendant une durée minimale de trois ans, prouvant ainsi l’orientation conforme des flux vers les filières de recyclage agréées.
Au-delà du traitement spécifique des métaux, l’intégration globale de Broyeurs Industriels : Solutions pour la Réduction du Volume des Déchets permet d’optimiser l’ensemble des gisements d’emballages. Cette densification mécanique à la source limite fortement les rotations de bennes logistiques tout en garantissant une conformité environnementale rigoureuse sur site.
Outre la densification des emballages métalliques, la maîtrise globale des gisements exige aussi de traiter efficacement les flux de carton usagés. L’installation d’une Déchiqueteuse de Carton Industrielle : Optimiser le Recyclage sur Site complète parfaitement cet arsenal de réduction volumétrique, transformant les caisses encombrantes en matériau de calage réutilisable directement dans votre chaîne logistique.
Intégration technique et consignation de sécurité LOTO
L’exploitation d’équipements de déchiquetage à haute puissance génère des risques mécaniques et électriques critiques, rendant indispensable la mise en place impérative des procédures de consignation Lockout/Tagout avant toute opération d’entretien. L’absence de procédure de consignation de sécurité (LOTO) constitue un point de défaillance majeur en milieu industriel : certains lieux de travail négligent ces protocoles, exposant directement les opérateurs intervenant sur les rotors à des démarrages intempestifs aux conséquences tragiques. Face à ce danger, la doctrine préventive est claire, souvent rappelée par cet avertissement adressé aux techniciens de maintenance : « Tu dois valoriser ta vie plus que ton travail. ». La sécurisation des interventions de maintenance sur les machines de broyage exige le respect d’une séquence stricte pour isoler toutes les énergies résiduelles.
Afin de garantir cette protection absolue, le protocole LOTO doit inclure les étapes incompressibles suivantes :
- Séparation physique : Couper l’alimentation électrique principale et purger les systèmes de pression hydraulique de la machine.
- Condamnation : Poser des cadenas personnels sur les disjoncteurs, sectionneurs et vannes d’isolement.
- Identification : Apposer des étiquettes de signalisation nominatives précisant la nature, la date et la durée de l’intervention.
- Vérification (VAT) : Tester les pupitres de commande pour confirmer l’absence totale de tension électrique ou mécanique avant d’introduire tout outil dans la chambre de coupe.
Valorisation économique et recyclage de l’aluminium
La valorisation de l’aluminium repose sur sa capacité à être refondu indéfiniment sans aucune altération de ses propriétés mécaniques ou structurelles. Le traitement mécanique des canettes et profilés usagés permet d’optimiser le transport et de revendre la matière première secondaire à un prix directement indexé sur les cours mondiaux des métaux.
La revente de l’aluminium broyé et circularité des métaux industriels s’inscrivent au cœur des stratégies de rentabilité des usines modernes. Contrairement à la complexité du recyclage matière du polyuréthane (PUR) — dont le recyclage effectif est souvent irréalisable, obligeant à se rabattre sur la valorisation énergétique en ultime recours —, l’aluminium s’intègre dans une boucle fermée parfaite et hautement lucrative. Cette dynamique favorise les transformations des coûts de traitement des déchets en revenus d’emballages. En densifiant le métal directement sur site, les entreprises éliminent les frais colossaux liés à l’enlèvement du vide et génèrent une trésorerie positive grâce à la vente directe des balles ou des broyats aux fonderies.
Les machines permettant cette densification, bien que génératrices de profit, nécessitent un entretien rigoureux et sécurisé. Comme le rappelle souvent le secteur de la prévention des risques : « Les normes de l’OSHA sont écrites dans le sang. » Toute intervention de maintenance préventive ou curative sur les équipements de broyage exige une application stricte de la Consignation LOTO. Cette procédure d’isolation des énergies est la seule garantie pour prévenir les redémarrages intempestifs lors du déblocage des rotors, assurant la sécurité vitale des opérateurs face aux risques d’écrasement ou d’amputation.
| Équipement de traitement | Taux de réduction de volume | Format de sortie pour valorisation |
|---|---|---|
| Broyeur à cisailles rotatives | Jusqu’à 70 % | Copeaux et fragments homogènes |
| Presse à balles verticale | Jusqu’à 85 % | Balles denses empilables |
| Presse à briquettes | Jusqu’à 90 % | Briquettes cylindriques à très haute densité |
Cadre des déchets d’emballages industriels et commerciaux
La réglementation environnementale impose une gestion stricte et documentée des rebuts métalliques générés par les activités économiques. Le statut des déchets d’emballages métalliques professionnels exige un tri à la source obligatoire afin de prévenir toute contamination par d’autres flux de matières. Les Déchets d’emballages industriels et commerciaux, incluant les fûts, les canettes et les palettes en aluminium, ne peuvent plus être enfouis ni mélangés aux ordures industrielles banales. Pour garantir l’entière transparence de cette chaîne de valeur, les entreprises productrices ont l’obligation légale de tenir à jour un Registre de suivi des déchets et de le conserver pendant une durée de trois ans. Ce document officiel retrace la chronologie exacte de l’expédition et certifie que la matière a bien été confiée à un centre de tri ou de refonte agréé.
Concernant les débouchés finaux, les filières de rachat des métaux densifiés et exigences des usines de recyclage fixent des cahiers des charges extrêmement pointus. Les fonderies refusent systématiquement les lots présentant une oxydation excessive, une humidité résiduelle ou une présence d’impuretés plastiques. Elles exigent une densité massique minimale, généralement atteinte par le passage dans un broyeur industriel ou une presse à briquettes, pour optimiser le rendement thermique de leurs fours de fusion. Ainsi, la stricte conformité à ces spécifications techniques et réglementaires détermine directement le prix d’achat final de l’aluminium recyclé sur le marché concurrentiel de la seconde fusion.
Conformité réglementaire et traçabilité du tri des métaux
L’obligation légale de tri à la source des déchets métalliques pour les entreprises impose l’identification, la séparation et le stockage isolés des flux ferreux et non ferreux dès leur production sur site. Cette exigence réglementaire vise à garantir une traçabilité totale et ininterrompue des rebuts industriels vers les filières de recyclage appropriées. Le suivi logistique des déchets dangereux (y compris les déchets métalliques dangereux) s’opère de manière strictement dématérialisée via la Plateforme Trackdéchets, un outil gouvernemental assurant la transparence des transferts de bordereaux de suivi des déchets (BSD). Pour les autres catégories de déchets métalliques non dangereux, l’utilisation de Trackdéchets est possible et recommandée pour la traçabilité, mais non obligatoire. L’exactitude des données saisies certifie que les opérations de traitement ultérieures, notamment la densification des métaux, se déroulent dans un cadre légal maîtrisé. La gestion de flux complexes, intégrant par exemple des composants isolants imbriqués, soulève souvent des défis techniques et environnementaux majeurs. À titre d’illustration, la question de savoir comment recycler le polyuréthane (PUR) avant d’avoir à utiliser la valorisation énergétique reste un point de blocage fréquent pour les industriels. Le processus de recyclage matière du PUR demeure en effet très flou technologiquement, rendant l’incinération incontournable si la séparation mécanique initiale des profilés métalliques n’est pas parfaitement exécutée en amont.
Afin de prouver la bonne exécution de ces démarches aux autorités compétentes en cas d’inspection, la loi impose la conservation obligatoire du registre de suivi des déchets pendant au moins 3 ans. Ce document officiel centralise l’ensemble des opérations d’expédition, de transport et de transformation physique appliquées aux gisements. Les équipements industriels utilisés pour modifier la structure des rebuts doivent non seulement offrir un rendement volumétrique optimal pour rentabiliser le transport, mais aussi respecter des protocoles stricts de sécurité opérationnelle. Lors des interventions de maintenance ou de débourrage sur ces machines de traitement, l’application rigoureuse des procédures de consignation LOTO (Lockout-Tagout) s’avère indispensable pour neutraliser les énergies électriques et hydrauliques, prévenant ainsi tout risque d’accident grave. Les industriels s’appuient sur différentes technologies pour optimiser le stockage conforme avant expédition, avec des rendements variables selon la solution retenue :
| Équipement de traitement | Type de rebuts métalliques concernés | Taux de réduction de volume estimé |
|---|---|---|
| Presse à balles verticale | Fûts légers, chutes d’aluminium fines, emballages | 70 % à 80 % |
| Broyeur à cisailles rotatives | Profilés, câbles, pièces massives encombrantes | 50 % à 60 % |
| Presse à briquettes | Copeaux d’usinage, tournures, poussières | 85 % à 90 % |
Responsabilité du détenteur et risques de sanctions
Le cadre juridique environnemental français repose fermement sur le principe du pollueur-payeur, stipulant que la responsabilité de l’entreprise conservée jusqu’à la valorisation finale ne peut en aucun cas être déléguée ou annulée par le simple transfert physique des matières à un prestataire de transport intermédiaire. Le producteur initial reste l’unique garant pénal de la destination de ses rebuts, et ce, jusqu’à la réception de l’attestation formelle certifiant leur intégration réussie dans un nouveau cycle de valorisation matière. Cette chaîne de responsabilité inaliénable exige une vigilance documentaire constante lors de la sélection des collecteurs et des centres de tri partenaires, car l’entreprise reste responsable de la gestion de ses déchets jusqu’à leur valorisation finale. Il est fortement recommandé de vérifier les agréments de ces partenaires afin de s’assurer de leur conformité et de l’orientation légale des flux de déchets.
Les inspecteurs des installations classées opèrent des contrôles administratifs réguliers pour vérifier la parfaite concordance entre les volumes de production générés et les justificatifs de traitement associés. Les sanctions pénales et administratives applicables en cas de non-respect du registre sont particulièrement dissuasives pour les entités défaillantes. Une infraction constatée, telle que la falsification de documents de traçabilité, le mélange volontaire de flux ou le recours à une filière de traitement non agréée, expose la personne morale à des amendes d’un montant de plusieurs dizaines de milliers d’euros, souvent assorties de peines d’emprisonnement pour les mandataires sociaux. En outre, les sanctions pénales et administratives applicables en cas de non-respect du registre ou d’infractions graves sont particulièrement dissuasives, pouvant entraîner des amendes significatives et des peines d’emprisonnement pour les responsables, notamment en cas de non-respect d’une mise en demeure.
Impact de la morphologie de coupe sur le rendement de fusion de l’aluminium
Les analyses conventionnelles relatives au traitement des emballages métalliques se concentrent presque exclusivement sur la réduction volumétrique et l’optimisation des coûts logistiques. Cette approche strictement mécanique occulte une dimension métallurgique fondamentale : l’influence de la morphologie de coupe sur le comportement thermodynamique de l’aluminium lors de sa refonte. La majorité des acteurs industriels considèrent le broyage comme une simple étape de densification, ignorant que la nature même de la fragmentation dicte le taux de perte au feu dans les fours de seconde fusion. Un déchiquetage inadapté, qui arrache la matière au lieu de la cisailler nettement, multiplie les micro-déchirures et augmente drastiquement la surface d’échange du fragment métallique avec l’oxygène ambiant. Cette négligence technique engendre une prolifération d’oxydes et de scories à la surface des rebuts, dégradant silencieusement mais lourdement la valeur intrinsèque du gisement avant même son expédition vers les fonderies spécialisées.
Maîtriser la qualité du front de coupe via des rotors à tolérance millimétrique transforme radicalement la rentabilité finale du cycle de recyclage. Un cisaillage franc et régulier préserve l’intégrité structurelle des fragments d’aluminium en limitant leur surface spécifique, ce qui freine la formation d’alumine parasite lors de la phase de préchauffage thermique. Les fonderies de pointe intègrent désormais ce critère morphologique dans leurs grilles d’achat, pénalisant sévèrement les lots présentant des bords effilochés propices à l’emprisonnement d’humidité ou de résidus organiques volatils. L’ajustement précis du couple de broyage et le maintien d’un jeu de coupe minimal entre les couteaux permettent d’obtenir un broyat dont la densité apparente s’accompagne d’une stabilité chimique optimale. Cette rigueur opérationnelle garantit une immersion rapide des fragments dans le bain de fusion, minimisant l’oxydation de surface et maximisant la récupération effective du métal liquide, offrant un avantage concurrentiel décisif sur le marché des matières premières secondaires.
Calcul de rentabilité et retour sur investissement
L’évaluation financière d’une installation de traitement des déchets métalliques repose sur la soustraction des coûts d’exploitation et d’investissement aux gains générés par la revente de la matière première secondaire et les économies logistiques. L’intégration de la circularité de l’aluminium au sein de la chaîne de valeur industrielle permet de transformer un centre de coût en un centre de profit direct. Le levier financier principal réside dans la réduction des coûts de transport de fret grâce au broyage sur site. En effet, les canettes et autres rebuts d’emballages présentent une faible densité apparente, ce qui signifie que les prestataires facturent le déplacement de volumes composés majoritairement d’air. La réduction volumétrique obtenue par une machine adaptée optimise drastiquement le taux de remplissage des bennes et divise par quatre, voire par six, le nombre de rotations de camions nécessaires pour évacuer un tonnage identique. Cette rationalisation logistique abaisse immédiatement les factures d’enlèvement, limite l’empreinte carbone associée au transport routier et libère une surface de stockage précieuse au sein des infrastructures de production.
Pour valider la viabilité d’un tel projet industriel, il est impératif d’établir une estimation du temps d’amortissement de l’équipement, qui se situe généralement entre 12 et 36 mois selon les gisements traités. Ce calcul rigoureux confronte le coût d’acquisition de la machine (CAPEX) aux économies logistiques dégagées (OPEX) et aux revenus issus de la revente de la matière densifiée, dont le prix à la tonne est indexé sur les cours du London Metal Exchange (LME). Les procédés mécaniques destructifs, tels que le cisaillage de métaux légers, maximisent la densité du produit final, ce qui débloque des conditions d’achat nettement plus avantageuses de la part des affineurs et des fonderies. Parallèlement, l’encadrement réglementaire impose une gestion administrative stricte de ces flux : l’entreprise a l’obligation légale de tenir, de mettre à jour et de conserver un registre de suivi des déchets pendant une durée minimale de 3 ans. Ce document officiel sert de preuve inaliénable en cas d’inspection environnementale, tout en constituant un tableau de bord précis pour auditer les tonnages réellement valorisés et affiner le calcul du retour sur investissement annuel.
| Type d’équipement industriel | Taux de réduction de volume estimé | Impact direct sur l’efficience logistique et la valorisation |
|---|---|---|
| Broyeur à cisailles rotatives | 60 % à 70 % | Densification modérée, profil idéal pour le traitement de flux métalliques mixtes |
| Aplatisseur de canettes | 75 % à 80 % | Optimisation ciblée sur les contenants de boisson, format prisé par les recycleurs |
| Presse à briquettes | 85 % à 90 % | Densité maximale garantie, réduction des pertes au feu lors de la fusion en fonderie |
Enfin, la pérennité de ce modèle économique dépend de la disponibilité technique continue de l’installation et de la maîtrise rigoureuse des coûts de maintenance. Une machine immobilisée suite à une casse ou à un accident de travail vient lourdement dégrader le retour sur investissement global. En complément des obligations réglementaires environnementales, l’application rigoureuse des procédures de consignation LOTO (Lockout/Tagout) est une exigence fondamentale en matière de sécurité opérationnelle. Elle est indispensable pour prévenir les risques d’accidents graves lors des interventions de maintenance sur les équipements industriels de broyage et de compactage. Cette procédure de sécurité internationale impose la coupure, la purge et le verrouillage physique par cadenas de l’ensemble des sources d’énergies (électriques, hydrauliques, pneumatiques) avant toute intervention d’entretien sur les organes de coupe. En appliquant systématiquement ces mesures de neutralisation, les équipes techniques préviennent tout redémarrage intempestif ou libération d’énergie résiduelle. Une exécution sécurisée et planifiée de la maintenance préventive maintient la productivité de l’équipement à son plus haut niveau de performance, assurant ainsi que les prévisions de rentabilité initiales soient parfaitement tenues tout au long du cycle de vie de la machine.