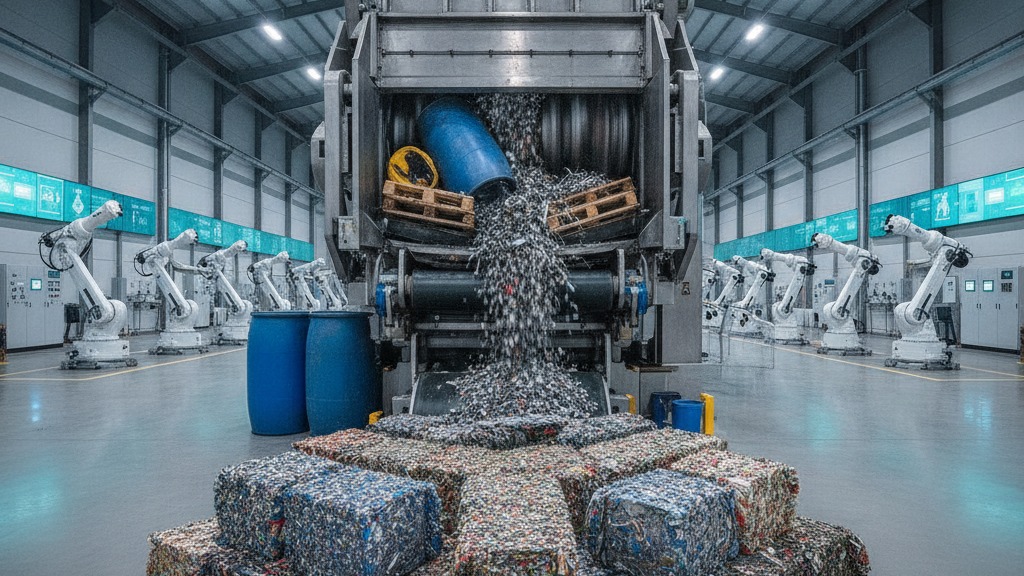
L’utilisation de broyeurs industriels constitue la réponse technique de référence pour la réduction du volume des déchets sur les sites de production. Ces équipements mécaniques densifient les matières résiduelles directement à la source, diminuant drastiquement leur emprise au sol avant la collecte. En fractionnant les matériaux encombrants, le broyage divise leur volume de manière significative et optimise instantanément les capacités de stockage interne. Pour l’industriel, cette compaction se traduit par une baisse mathématique des rotations de bennes et des coûts de transport associés, assurant ainsi une maîtrise immédiate de la chaîne logistique aval. Cette démarche de gestion des flux peut d’ailleurs être complétée par l’installation d’une déchiqueteuse carton industrielle pour valoriser les emballages.
La viabilité économique de cette démarche exige le choix d’une technologie capable de réduire au maximum le taux de foisonnement des matières traitées, c’est-à-dire l’espace vide entre les fragments. Un broyeur mono-arbre s’avère particulièrement pertinent pour obtenir une granulométrie fine et calibrée sur des déchets homogènes ou souples. Pour les rebuts plus massifs ou hétérogènes, un broyeur double-arbre, doté d’un couple élevé et de couteaux cisaillants, sera privilégié. Dans les deux configurations, la densification des charges maximise le tonnage expédié par camion. Cette massification des flux justifie un retour sur investissement (ROI) rapide grâce aux économies directes réalisées sur l’enlèvement.
Outre l’optimisation logistique et la rentabilité financière, ce prétraitement s’inscrit dans une logique impérative de conformité. Les producteurs industriels sont juridiquement tenus de structurer leur gestion des rebuts. conformément aux obligations de tri à la source détaillées par la réglementation en vigueur (notamment le décret ‘7 flux’ des professionnels), il est crucial de souligner que la réduction volumétrique facilite l’intégration des matières dans les filières de recyclage agréées. L’intégration de ces équipements permet donc de sécuriser le strict respect des obligations légales sur le tri à la source tout en évitant les surcoûts d’une mauvaise gestion.
Afin de structurer efficacement ces filières internes de valorisation, le choix des réceptacles et des stations de collecte en amont s’avère tout aussi déterminant que la densification mécanique. Pour configurer vos installations conformément au cadre réglementaire, vous pouvez consulter le Décret 7 Flux Entreprise : Guide Matériel et Équipements de Tri à la Source, garantissant une séparation optimale des gisements d’emballages avant leur broyage ultérieur.
Pourquoi investir dans un broyeur industriel pour vos déchets ?
Investir dans un équipement de broyage permet une réduction volumétrique pouvant atteindre 80 %, diminuant directement les charges opérationnelles liées à l’évacuation. Cette machine transforme des matières encombrantes en fractions denses, maximisant l’espace de rétention disponible et réduisant l’empreinte carbone logistique de l’entreprise, notamment grâce à l’utilisation d’un broyeur de canettes et métaux performant.
La première justification économique de cet investissement réside dans la réduction du taux de foisonnement et l’optimisation du stockage sur site. En milieu de production, les rebuts bruts comme les palettes, les plastiques rigides ou les profilés emprisonnent une grande quantité d’air, ce qui sature rapidement les aires de dépôt. L’intégration d’un broyeur mono-arbre, idéal pour obtenir une granulométrie fine et régulière sur des matériaux spécifiques, ou d’un broyeur double-arbre, conçu pour cisailler des éléments massifs et très hétérogènes, détruit littéralement ces espaces vides. Cette densification extrême de la matière entraîne mécaniquement une baisse drastique de la fréquence de rotation des bennes et des coûts de transport associés. Les industriels ne paient plus leurs prestataires pour transporter du vide, ce qui divise couramment par trois ou quatre les factures de collecte tout en désengorgeant le trafic des poids lourds sur les zones de manœuvre.
Au-delà de la stricte gestion spatiale, cette préparation mécanique de la matière ouvre la voie à la valorisation financière des gisements homogènes auprès des filières de recyclage. Les centres de traitement rachètent à un tarif nettement supérieur les lots préalablement broyés et calibrés, car ils peuvent être directement réintégrés dans leurs extrudeuses ou incinérateurs sans prétraitement intermédiaire. Cette démarche de valorisation exige un cadrage juridique rigoureux concernant la traçabilité des matériaux sortants. L’enregistrement systématique des flux densifiés sur la plateforme gouvernementale Trackdéchets, couplé à leur inscription dans le registre légal de l’entreprise, garantit une transparence totale face aux inspections environnementales. Les rebuts ainsi conditionnés deviennent de véritables ressources secondaires négociables.
| Typologie du gisement | Technologie de broyage recommandée | Réduction volumétrique estimée | Impact sur les coûts de transport post-broyage |
|---|---|---|---|
| Déchets industriels banals (DIB) | Broyeur double-arbre | – 60 à – 70 % | Division par 3 des rotations de bennes classiques |
| Plastiques rigides et fûts | Broyeur mono-arbre | – 75 à – 85 % | Optimisation du tonnage utile en semi-remorque |
| Bois et palettes perdues | Broyeur lent à cisailles | – 70 à – 80 % | Suppression des bennes grand volume au profit de caissons densifiés |
Calcul de la rentabilité et du retour sur investissement (ROI)
L’acquisition d’une telle infrastructure exige une modélisation financière stricte basée sur l’évaluation du coût total de possession (TCO) vs gains logistiques générés. Le TCO intègre l’investissement matériel initial, la consommation électrique journalière, les contrats de maintenance préventive, ainsi que le remplacement programmé des pièces d’usure métalliques (couteaux, couronnes, grilles de calibrage). Face à ces décaissements, les directions financières doivent opposer les économies directes : suppression des loyers pour les bennes surnuméraires, effondrement des frais de rotation kilométrique, et annulation définitive des pénalités appliquées par les collecteurs pour le transport de charges creuses. Dans la très grande majorité des configurations industrielles, les économies logistiques mensuelles excèdent largement les mensualités d’un financement matériel, rendant la bascule financière positive dès le premier trimestre d’exploitation.
Pour valider cet équilibre, il est indispensable de poser des exemples chiffrés d’amortissement selon la typologie des gisements traités. Prenons l’hypothèse d’une usine d’assemblage générant 50 tonnes de rebuts plastiques volumineux par mois, nécessitant auparavant dix enlèvements de bennes de 30 mètres cubes facturés 450 euros l’unité. La mise en place de la solution de broyage permet de compacter ces mêmes flux dans seulement trois bennes, dégageant une économie brute de 3 150 euros par mois sur la seule ligne du transport. Si l’on intègre la revente de ce gisement désormais homogène et valorisable à 80 euros la tonne, la structure dégage un revenu additionnel de 4 000 euros. Avec un bénéfice d’exploitation total dépassant les 7 000 euros mensuels, un équipement d’une valeur d’acquisition de 60 000 euros est intégralement amorti en moins de dix mois, confirmant la pertinence absolue de cette réorganisation logistique.
Sélection du matériel : adapter la technologie au gisement de déchets
Le choix d’un équipement de broyage repose sur une adéquation stricte entre la mécanique de coupe et les propriétés physiques des matières entrantes. Les différences d’ingénierie entre broyeurs mono-arbre, double-arbre et quadra-arbres déterminent directement la capacité de l’installation à traiter des flux spécifiques. Un rotor mono-arbre excelle dans l’affinage grâce à une vitesse de rotation élevée, idéale pour des matières homogènes nécessitant une coupe nette. Les systèmes à double-arbre privilégient un couple puissant et un effet de cisaillement redoutable pour disloquer les éléments massifs ou enchevêtrés. L’architecture quadra-arbres, quant à elle, garantit un calibrage ultra-précis en un seul passage. Cette configuration mécanique conditionne la granulométrie visée, qui s’ajuste au moyen de grilles de calibration spécifiquement dimensionnées pour résister aux contraintes d’impact intenses générées par l’introduction de matériaux denses et abrasifs.
Une telle précision technique s’avère indispensable pour optimiser la gestion des déchets d’emballages industriels et commerciaux (DEIC) : bois, plastique, carton, verre. La configuration de la machine doit répondre aux exigences de tri imposées par le Décret 7 flux, en garantissant une séparation nette de ces différentes typologies de matières. La réduction volumétrique obtenue transforme des amoncellements hétérogènes en fractions standardisées, ce qui optimise les coûts de transport post-broyage grâce à une densification maximale dans les contenants de collecte. Sur le plan de la conformité, la traçabilité des lots ainsi préparés doit être rigoureusement documentée via l’interface gouvernementale Trackdéchets et consignée dans le registre légal de l’entreprise.
| Type de gisement (DEIC) | Technologie recommandée | Granulométrie visée | Impact logistique post-broyage |
|---|---|---|---|
| Palettes et caisses en bois | Broyeur mono-arbre avec grille | 30 à 50 mm | Création d’une biomasse homogène, chargement optimisé |
| Plastique (fûts, films) | Broyeur quadra-arbres | 20 à 40 mm | Densité maximale pour extrusion ou recyclage matière |
| Carton ondulé volumineux | Broyeur double-arbre | > 100 mm (déchiquetage) | Réduction drastique des rotations de bennes |
| Verre industriel | Broyeur spécifique anti-abrasion | Calibrage sable/calcin | Élimination des vides d’air, transport ultra-sécurisé |
Traitement des déchets dangereux et critères de sécurité HP
La destruction de matières toxiques, inflammables ou réactives exige une ingénierie spécifique qui dépasse la simple fragmentation mécanique. La prise en compte des propriétés de danger (HP 1 à HP 15) lors du broyage est une obligation légale et sécuritaire absolue pour tout site industriel. Chaque classe de risque, de l’explosivité (HP 1) à la toxicité aiguë (HP 6) jusqu’à l’écotoxicité (HP 14), impose un cahier des charges drastique pour prévenir toute réaction en chaîne lors du processus. Les frottements métalliques et les échauffements locaux du rotor constituent des sources d’ignition critiques lorsqu’ils entrent en contact avec des solvants résiduels, des aérosols sous pression ou des boues chimiques.
Pour neutraliser ces risques industriels majeurs, l’installation doit impérativement intégrer des équipements étanches, ATEX et garantir une prévention des pollutions pour déchets à risque. La mise en place d’une atmosphère confinée, souvent inertée à l’azote gazeux, empêche formellement la création de mélanges explosifs au cœur de la chambre de coupe. Parallèlement, les moteurs et les coffrets électriques de commande doivent être certifiés anti-déflagration pour opérer légalement en zone classée. En aval du bloc de coupe, des systèmes de captation à la source, associés à des filtres absolus et des trémies de rétention scellées, bloquent la moindre fuite de lixiviats ou d’émissions de poussières nocives. Cette sécurisation intégrale du flux garantit la protection totale des opérateurs tout en assurant une conformité parfaite avec le Code de l’environnement.
Guide pratique d’intégration et évitement des erreurs d’exploitation
L’intégration réussie d’un équipement de réduction volumétrique exige une modélisation mathématique précise des flux entrants et une stratégie d’approvisionnement adaptée pour garantir une disponibilité opérationnelle maximale, tout en anticipant les goulots d’étranglement mécaniques.
Le calcul du débit massique horaire pour prévenir le sous-dimensionnement constitue la première étape incontournable du cahier des charges de l’installation. Cette métrique critique, exprimée en tonnes par heure, doit impérativement intégrer les pics d’activité saisonniers de la production ainsi que la densité apparente des matériaux bruts afin de calibrer la puissance de la motorisation. Une évaluation erronée du besoin capacitaire entraîne inévitablement une usure prématurée des outils de coupe et une surconsommation électrique. Une fois ce tonnage cible établi, l’exploitant doit arbitrer entre une alimentation continue vs discontinue : trémies et basculeurs appropriés. Une ligne opérant en continu nécessitera des convoyeurs à bande renforcée couplés à des variateurs de fréquence pour lisser la charge entrante, tandis qu’une alimentation discontinue par lots s’appuiera sur des basculeurs de bennes hydrauliques ou des trémies tampons de très grande capacité, optimisant ainsi les temps de manutention des caristes. Parallèlement, la rentabilité de l’infrastructure repose sur la prévention des bourrages et la protection contre les indésirables incassables. L’intégration d’embrayages hydrodynamiques, de systèmes d’inversion automatique du sens de rotation sur surcouple et de trappes d’éjection sécurisées protège la mécanique contre les pièces métalliques massives dissimulées. De plus, l’identification de déchets complexes présentant des propriétés de danger HP requiert l’ajout de détecteurs magnétiques surpuissants ou de scanners à rayons X pour isoler ces éléments avant qu’ils ne provoquent une défaillance critique de la ligne.
| Typologie du flux ciblé | Débit massique recommandé | Solution d’alimentation préconisée | Gain estimé sur le coût de transport post-broyage |
|---|---|---|---|
| Déchets industriels banals (DIB) | 3 à 5 tonnes/heure | Continue (convoyeur + trémie de dosage) | – 40 % à – 60 % par rotation logistique |
| Emballages bois et palettes | 1 à 3 tonnes/heure | Discontinue (basculeur de quai ou grappin) | – 70 % (optimisation radicale du chargement) |
| Plastiques rigides et fûts | 2 à 4 tonnes/heure | Continue (pousseur hydraulique asservi) | – 50 % (densification maximale en benne) |
Implantation sur site et organisation de la chaîne de tri
L’agencement physique des machines dicte la conformité légale et la fluidité de l’infrastructure de traitement. La sécurisation du processus de tri en amont du broyage s’avère indispensable pour garantir une qualité de gisement irréprochable et isoler rigoureusement les matières non conformes. Cette étape préliminaire requiert la mise en place de cabines de tri surélevées ou de cribles rotatifs permettant de séparer mécaniquement les fractions valorisables des éléments résiduels. Ce filtre physique facilite ensuite le renseignement exact du registre de suivi des déchets, une obligation légale stricte traçant chaque tonne manipulée de sa production jusqu’à son exutoire final. L’ensemble des données pondérales et catégorielles récoltées lors de ce tri préalable doit être systématiquement dématérialisé et télétransmis vers la plateforme Trackdéchets, assurant ainsi une transparence totale vis-à-vis des autorités environnementales.
Au-delà des impératifs administratifs et réglementaires, La conception architecturale du poste de travail, bien que non directement couverte par les réglementations spécifiques aux déchets, doit idéalement prioriser l’ergonomie pour les opérateurs et les protocoles de maintenance curative et préventive, pour assurer un environnement de travail sûr et efficace. L’installation de passerelles d’accès antidérapantes, de plateformes de visite spacieuses autour du bloc de coupe et de dispositifs de levage intégrés (type potence) réduit drastiquement les risques de troubles musculo-squelettiques lors des interventions techniques. Un plan de maintenance préventive strict, incluant la vérification hebdomadaire des jeux de coupe et le rechargement régulier des couteaux, préserve la granulométrie ciblée tout en évitant les arrêts non planifiés. L’espace environnant doit par ailleurs offrir un dégagement logistique suffisant pour le remplacement rapide des grilles de calibrage et l’extraction aisée des rotors lors des opérations curatives lourdes, garantissant une remise en route accélérée de l’exploitation.
Conformité réglementaire et traçabilité des déchets broyés
Le traitement mécanique des rebuts sur site modifie l’empreinte spatiale de la matière mais n’altère en rien le statut juridique du producteur, qui demeure pénalement responsable de ses flux jusqu’à leur valorisation ou élimination finale. Le cadre législatif en vigueur impose le maintien de l’obligation du registre de suivi des déchets pendant au moins 3 ans pour toute entreprise générant ou traitant des matières résiduelles. Ce document chronologique doit consigner la nature, l’origine, la quantité et la destination de chaque lot transformé. Toutefois, la modernisation des processus administratifs a simplifié cette contrainte pour les industriels. En effet, les exploitants bénéficient désormais d’une exonération de registre physique via la déclaration dématérialisée sur Trackdéchets. L’utilisation de cette plateforme gouvernementale centralise les bordereaux de suivi en temps réel, garantissant une transparence totale envers les autorités de contrôle tout en allégeant considérablement les tâches de secrétariat liées à la gestion environnementale du site. Cette numérisation sécurise les transferts de responsabilité successifs entre le producteur initial, le prestataire de transport et le centre de réception final.
L’exactitude des données déclarées dans ces registres virtuels repose directement sur la maîtrise technique et logistique du processus de réduction sur site. Lorsqu’un volume de rebuts industriels est déversé dans la trémie d’alimentation, l’installation doit idéalement s’accompagner d’un dispositif d’enregistrement du débit massique afin de quantifier avec une rigueur absolue la matière entrante. Une fois cette matière cisaillée et parfaitement calibrée lors de son passage forcé à travers la grille de granulation, le tonnage sortant est optimisé pour remplir les bennes d’évacuation à leur pleine capacité de charge légale. Cette densification extrême exige une documentation méticuleuse, car le risque pénal est élevé en cas de défaillance. Les autorités environnementales appliquent de lourdes sanctions légales en cas de non-respect de la chaîne de traçabilité ou de dépôt sauvage, incluant des amendes administratives pouvant atteindre plusieurs dizaines de milliers d’euros, des poursuites directes contre les dirigeants et l’obligation intégrale de financer l’évacuation et la dépollution des sites illégalement impactés.
Pour illustrer l’impact conjoint de la densification physique et de la rigueur documentaire sur le retour sur investissement, voici une analyse comparative des coûts de transport post-broyage et du cadrage juridique associé :
| Typologie de gisement | Densification post-broyage | Impact sur le coût de transport (Estimation B2B) | Exigences de traçabilité (Trackdéchets) |
|---|---|---|---|
| Plastiques rigides (PEHD, PP) | Jusqu’à +75 % de masse par rotation | Réduction des coûts logistiques de 40 à 60 % | Bordereau BSDD classique, validation de pesée à réception |
| Déchets d’Équipements Électriques | Calibrage homogène pour séparation | Baisse des frais de 30 % via bennes massifiées | BSDEEE spécifique (BSDEEE), suivi strict des composants polluants |
| Bois d’emballage ou de rebut | Transformation en broyat calibré | Optimisation de 50 %, expédition directe en vrac | Preuve de valorisation matière ou énergétique exigée en sortie |
L’intégration d’une technologie de broyage au sein de l’usine s’inscrit donc dans une stratégie logistique globale où la justification économique du retour sur investissement est indissociable d’une stricte conformité réglementaire. En fiabilisant la déclaration des tonnages broyés, l’industriel se prémunit contre toute exposition juridique tout en maximisant la rentabilité de ses expéditions vers les filières de tri à la source.
Innovations technologiques et modernisation du parc d’équipements
La modernisation des infrastructures de traitement mécanique repose sur la digitalisation intégrale des processus de réduction volumétrique. Les installations contemporaines déploient des broyeurs intelligents équipés de capteurs IoT pour le suivi de consommation et l’usure des couteaux, transformant la machine de coupe en un véritable centre d’analyse de données en temps réel. Ces dispositifs télémétriques mesurent les variations de couple rotatif et les vibrations anormales pour déclencher une maintenance prédictive immédiate avant toute casse mécanique. Cette remontée d’informations automatisée facilite considérablement le cadrage juridique des exploitants : les tonnages exacts traités peuvent être interfacés avec des plateformes de traçabilité gouvernementales comme Trackdéchets, assurant une mise à jour transparente et continue du registre légal. Ce niveau de contrôle s’avère particulièrement critique pour la gestion des invendus, où la destruction certifiée et quantifiée par ces capteurs garantit à l’industriel qu’aucun produit hors d’usage ne retourne clandestinement sur le marché parallèle.
Sur le plan de la rentabilité opérationnelle, le saut technologique majeur réside dans l’optimisation énergétique et moteurs à vitesse variable (VSD). Contrairement aux anciennes générations fonctionnant à un régime rotatif constant, ces motorisations ajustent instantanément la puissance électrique appelée en fonction de la résistance spécifique du matériau rencontré dans la chambre de coupe. Cette modulation supprime les pics de tension au démarrage et réduit la facture énergétique globale de l’atelier de 30 % à 40 %, accélérant drastiquement le retour sur investissement. Parallèlement, la densité extrême obtenue par ces systèmes bouleverse la structure financière logistique, comme le démontre l’analyse comparative des coûts de transport post-broyage suivante :
| Configuration logistique | Densité moyenne du gisement | Fréquence d’enlèvement | Impact sur les coûts de transport |
|---|---|---|---|
| Sans broyage (vrac foisonnant) | 30 à 50 kg/m³ | 12 rotations/mois | Base de référence (100 %) |
| Broyeur standard (vitesse fixe) | 150 à 200 kg/m³ | 4 rotations/mois | Réduction de 60 % des coûts |
| Broyeur IoT (moteur variable) | 250 à 300 kg/m³ (broyat fin) | 2 rotations/mois | Réduction de 80 % des coûts |
L’intégration de ces technologies avancées structure directement la contribution du broyage aux objectifs RSE de l’entreprise. En diminuant l’empreinte carbone liée aux expéditions routières et en réduisant la consommation électrique de l’usine, le parc matériel devient un levier d’amélioration mesurable des bilans extra-financiers (Scope 1 et 3). La qualité homogène du granulat en sortie de rotor, garantie par la précision des systèmes automatisés, maximise systématiquement les taux de valorisation matière auprès des filières de recyclage final. Pour garantir l’atteinte de ces performances environnementales et économiques, l’ingénierie du projet impose d’appliquer une grille de dimensionnement par gisement stricte, permettant de calibrer l’équipement aux caractéristiques mécaniques des intrants :
- Déchets d’emballages industriels (DIB légers) : Rotor mono-arbre à rotation rapide (100-300 tr/min), puissance de 15 à 30 kW, grille de calibrage de 30 mm pour optimiser la préparation de la matière avant pressage.
- Plastiques techniques et purges d’injection : Broyeur bi-arbre lent à très fort couple (15-30 tr/min), couteaux cémentés à haute dureté, puissance nominale supérieure à 50 kW pour vaincre la mémoire de forme du polymère.
- Rebuts de production complexes (multi-matériaux) : Déchiqueteur quadri-arbre avec système d’affinage intégré, capteurs de surcharge thermique, puissance de 75 à 110 kW pour garantir une séparation primaire parfaitement homogène.